
Вы тщательно разработали пресс-форму, выбрали подходящий материал и настроили машину для литья под давлением. И все же они есть - досадные раковины или скрытые пустоты на поверхности ваших толстостенных пластиковых деталей. Эти распространенные дефекты литья под давлением не только портят эстетику, но и могут нарушить целостность конструкции, что приводит к дорогостоящему браку и переделкам. Если вы боретесь с этими проблемами, вы знаете, что контроль давления на этапе упаковки и выдержки имеет решающее значение. Но используете ли вы правильные инструменты для этой работы? В этой статье мы рассмотрим, как передовые контроль давления используя пропорциональные перепускные клапаны является переломным моментом для предотвращение раковин при литье под давлением, особенно в сложных геометриях с толстым сечением. Мы подробно рассмотрим, почему возникают раковины и как точно оптимизация давления в упаковке предлагает мощное решение.
Почему раковины и пустоты являются проблемой для толстых деталей
Прежде чем мы сможем эффективно предотвращение раковин при литье под давлением, Но нам необходимо понять их происхождение.
- Марки раковины: Это поверхностные впадины или углубления, которые обычно возникают в толстых участках формованной детали, часто напротив ребер или выступов.
- Пустоты: Это внутренние пузырьки или полости внутри детали, часто невидимые с поверхности, но отрицательно влияющие на прочность и эксплуатационные характеристики.
Оба дефекта обусловлены одной и той же первопричиной: объёмная усадка. Когда расплавленный пластик остывает и застывает в полости формы, он естественным образом сжимается.
- Дифференциальное охлаждение: В толстостенных деталях внешняя поверхность охлаждается и застывает быстрее относительно более холодных стенок формы. Однако основной материал остается расплавленным дольше. Когда материал сердцевины окончательно остывает и сжимается, он втягивает все еще мягкий материал поверхности внутрь, образуя раковину. Если внешняя оболочка уже слишком жесткая, сжимающаяся сердцевина создает внутреннюю пустоту.
- Недостаточная компенсация: Если давление на этапе охлаждения и усадки (стадия упаковки и выдержки) не поддерживается должным образом, не хватает силы, чтобы протолкнуть в полость дополнительное количество расплавленного материала для компенсации потери объема.
Толстые секции усугубляют ситуацию, поскольку требуют значительно большего времени для охлаждения, что увеличивает вероятность усадки и затрудняет равномерную передачу давления. Последствия не ограничиваются внешним видом - следы раковин и пустоты могут привести к поломке детали, неудовлетворенности заказчика и увеличению производственных затрат. Понимание Причины появления раковин при литье под давлением это первый шаг к их устранению.
Важнейшая роль давления упаковки и удержания
Цикл литья под давлением состоит из нескольких ключевых этапов: Заполнение, упаковка, выдержка, охлаждение и выталкивание. Этапы упаковки и выдержки абсолютно важны для качества деталей, особенно для предотвращение раковин при литье под давлением.
- Фаза упаковки: После того как полость пресс-формы заполнена (около 95-99%), машина переходит от управления скоростью заполнения к управлению давлением. Давление упаковки заставляет дополнительный материал входить в полость, чтобы компенсировать первоначальную усадку, когда пластик начинает остывать.
- Фаза удержания: На этом этапе поддерживается давление на материал, пока он продолжает охлаждаться и застывать, при этом давление сохраняется до тех пор, пока затвор (место входа в полость) не замерзнет или не загерметизируется. Это предотвращает вытекание материала из полости и обеспечивает постоянную компенсацию усадки.
Почему базовые системы не работают: В традиционных установках для литья под давлением могут использоваться простые клапаны сброса давления с фиксированными настройками или базовым управлением включением/выключением. Часто это недостаточно точно для сложных задач:
- Фиксированные пределы давления: Не позволяет выполнять динамические настройки, необходимые на этапе упаковки/удержания.
- Резкие перемены: Может вызывать скачки или перепады давления, препятствуя плавной компенсации.
- Профилирование трудностей: Реализация многоступенчатых профилей давления (часто идеальных для толстых деталей) затруднена или невозможна.
Отсутствие тонкого контроля на критической стадии упаковки и выдержки является основным фактором возникновения таких дефектов, как раковины и пустоты. Эффективный контроль давления при литье под давлением требует большей изощренности.
Решение: Пропорциональные разгрузочные клапаны в литье под давлением
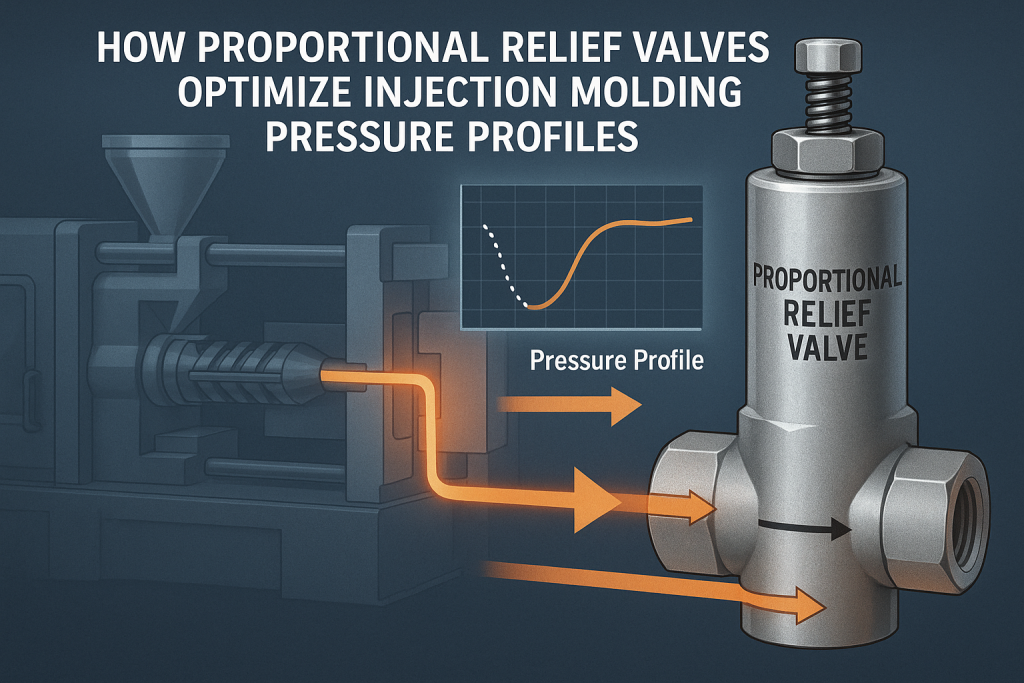
Именно здесь литье под давлением пропорционального перепускного клапана технология сияет. В отличие от стандартных перепускных клапанов, которые просто полностью открываются при заданном давлении, пропорциональный перепускной клапан обеспечивает точное ограничение давления с электронным управлением.
Как они работают: Пропорциональный перепускной клапан получает электрический сигнал (обычно напряжение или ток) от контроллера машины. На основании этого сигнала внутренний соленоид регулирует положение пилотного клапана или золотника, который, в свою очередь, управляет открытием главного перепускного клапана.
- Переменное управление: Малый входной сигнал приводит к пределу низкого давления; большой сигнал приводит к пределу высокого давления. Главное, чтобы предел давления был пропорциональный к входному сигналу.
- Динамическая регулировка: Контроллер машины может изменять сигнал в режиме реального времени, что позволяет динамически регулировать максимальное давление в системе (и, соответственно, давление упаковки/удержания детали) в течение всего цикла.
Это позволяет пропорциональный клапан управления давлением с гораздо большей точностью и гибкостью, чем традиционные методы. Это позволяет машине точно выполнять сложные команды по давлению, необходимые для предотвращения дефектов.
Оптимизация профилей давления упаковки и удержания
Простого наличия пропорционального перепускного клапана недостаточно; настоящая сила заключается в том, чтобы использовать его для реализации оптимизированный профиль давления. Вместо одного значения давления при упаковке и удержании профиль включает в себя несколько ступеней или темпов изменения давления во времени на этапе упаковки и удержания.

Почему профиль? Скорость усадки пластика не является постоянной; она меняется по мере охлаждения материала. Оптимальный профиль должен соответствовать давлению, прилагаемому к материалу по мере его застывания:
- Первоначальное высокое давление в упаковке: Быстро вводит дополнительный материал в полость, чтобы компенсировать первоначальную быструю усадку.
- Ступенчатый распад давления: Постепенное снижение давления по мере остывания материала и замедления усадки. Это предотвращает избыточное уплотнение (которое может вызвать напряжение или вспышку), но при этом эффективно противодействует усадке до тех пор, пока затвор не загерметизируется.
Реализация профилей с помощью пропорциональных клапанов: Сайт литье под давлением пропорционального перепускного клапана Система позволяет контроллеру машины точно выполнять эти многоступенчатые профили. Контроллер посылает различные сигналы на клапан, регулируя предельное давление в соответствии с запрограммированным профилем.
Таблица 1: Примеры этапов профиля упаковки/выдерживания давления
| Сцена | Уровень давления | Продолжительность | Назначение | Включено |
|---|---|---|---|---|
| Упаковка 1 | Высокий (например, 80% от Fill) | Короткие (например, 1 с) | Быстрая компенсация начальной усадки | Пропорциональный предохранительный клапан |
| Удержание 1 | Средний (например, 60%) | Средний (например, 3 с) | Продолжайте компенсацию по мере застывания внешних слоев | Пропорциональный предохранительный клапан |
| Удержание 2 | Нижний (например, 40%) | До уплотнения ворот | Поддерживайте давление, не перегружайте, избегайте стресса | Пропорциональный предохранительный клапан |
| (Примечание: | Ценности - это примеры | и сильно различаются | на основе материала, геометрии детали и т.д.) |
Достижение идеала оптимизация давления упаковки при литье под давлением профиль часто требует тщательной настройки в зависимости от свойств материала, геометрии детали и характеристик пресс-формы. Контроль фактического давления в полости с помощью датчиков обеспечивает неоценимую обратную связь в этом процессе.
Практические шаги по предотвращению образования пятен на раковинах с помощью оптимизированного давления
Реализация и настройка этих профилей требует методичного подхода:
- Установите базовый уровень: Начните с рекомендуемых параметров давления для вашего материала или с консервативного профиля.
- Анализируйте детали: Отформуйте исходные детали и внимательно осмотрите их на наличие раковин, пустот, вспышек и следов напряжения.
- Итеративная корректировка:
- Раковины присутствуют: Постепенно увеличивайте давление упаковки/задержки или увеличивайте время выдержки. Сосредоточьтесь на поддержании давления до тех пор, пока не будет подтверждена герметичность затвора (например, с помощью исследования герметичности затвора).
- Флэш или оверпакинг: Уменьшите пиковое давление пакета или отрегулируйте скорость затухания. Убедитесь, что сила зажима достаточна.
- Внутренние пустоты: Часто требуется более высокое, устойчивое давление при удержании в течение длительного времени.
- Мониторинг и запись: Используйте показания датчика давления (при наличии), чтобы соотнести настройки станка с фактическими условиями в полости. Ведите подробные записи об изменениях параметров и полученном качестве деталей.
- Проверьте герметичность затвора: Проведите исследование уплотнения затвора (формование деталей с постепенно увеличивающимся временем выдержки и их взвешивание), чтобы убедиться, что фаза выдержки достаточно продолжительна.
Таблица 2: Руководство по устранению неполадок: Регулировка давления для устранения дефектов
| Замеченный дефект | Потенциальная причина, связанная с давлением | Потенциальная стратегия пропорциональной регулировки клапанов | Связанные ключевые слова |
|---|---|---|---|
| Маркировка раковины | Недостаточное давление упаковки/удержания; слишком малое время удержания | Повышение уровня давления в профиле; Увеличение продолжительности удержания | предотвращение раковин при литье под давлением |
| Внутренние пустоты | Недостаточное давление удержания; преждевременное уплотнение затвора | Значительно увеличить давление выдержки; обеспечить более длительное время выдержки | поиск и устранение неисправностей при литье под давлением |
| Flash (Parting Line) | Чрезмерное давление упаковки/удержания; Недостаточное усилие зажима | Уменьшить пиковое давление в профиле; Проверить тоннаж зажима | Решения для устранения дефектов литья под давлением |
| Деформация/напряжение | Переуплотнение (слишком высокое давление или слишком долгое удержание) | Снизить уровень давления (особенно на поздних стадиях); Оптимизировать распад | Причины появления раковин при литье под давлением (связано) |
Помните, Дефекты литья под давлением причины и решения зачастую многогранны. Хотя оптимизация профиля давления является мощным средством, она лучше всего работает в сочетании с другими эффективными методами.
За пределами давления: Дополнительные стратегии
Чтобы эффективно предотвращение раковин при литье под давлением, Рассмотрите эти сопутствующие факторы:
- Часть дизайна: По возможности стремитесь к равномерной толщине стенок. Используйте плавные переходы между толстыми и тонкими участками. По возможности удаляйте толстые участки.
- Дизайн пресс-формы: Убедитесь в адекватном размере и расположении затвора (часто затворы делают в самой толстой части). Оптимизируйте расположение каналов охлаждения для равномерного охлаждения. Правильная вентиляция очень важна.
- Выбор материала: Некоторые материалы дают большую усадку, чем другие. При необходимости используйте материалы с меньшей усадкой. Обеспечьте надлежащую сушку материала.
- Параметры процесса: Оптимизация температуры расплава, скорости впрыска и температуры пресс-формы в сочетании с профилями давления.
Почему стоит выбрать Advanced Pressure Control? Обзор преимуществ
Инвестируя время и потенциальные технологии (например, высококачественные пропорциональные перепускные клапаны) для точного контроля давления приносит значительную прибыль:
- Уменьшение количества дефектов: Непосредственно устраняет следы раковин и пустоты.
- Снижение стоимости металлолома: Меньшее количество бракованных деталей означает меньшую потерю материала и машинного времени.
- Улучшенное качество деталей: Последовательные, высокопрочные детали с лучшей стабильностью размеров и внешнего вида.
- Последовательность процесса: Обеспечивает повторяемость результатов от выстрела к выстрелу, от пробега к пробегу.
- Потенциал для оптимизации: Может позволить сократить время цикла за счет точного управления временем выдержки, а не за счет чрезмерного охлаждения.
Это внимание к оптимизация процесса литья под давлением Точное управление давлением является отличительной чертой современных эффективных формовочных операций.
Заключение
Раковины и пустоты, особенно в толстостенных деталях, являются постоянными проблемами при литье пластмасс под давлением. Они возникают в основном из-за усадки материала при охлаждении без соответствующей компенсации. В то время как базовые системы управления машиной не в состоянии обеспечить необходимую тонкость, оптимизация профиля давления упаковки и удержания предлагает прямое и эффективное решение. Реализация таких точных многоступенчатых профилей стала возможной благодаря передовым технологиям литье под давлением пропорционального перепускного клапана технология. Благодаря пониманию причин дефектов и использованию динамического контроль давления Благодаря возможностям этих клапанов производители могут значительно повысить качество деталей, сократить количество отходов и добиться более стабильных результатов производства. Принятие мер по предотвращение раковин при литье под давлением Оптимизированный контроль давления - это не просто устранение проблемы, это повышение эффективности всего процесса формования.


 English
 Arabic
 Russian
 French
 Spanish